
再看诚信的潍坊斩拌机厂家排行:一份可以照着核对的选型清单
在诸城食品机械产业带,设备制造端的关注点正在从“能不能做”转向“能不能稳定地做、能不能快速换产”。
订单结构的变化,正在倒逼设备端从“卖单机”转向“帮客户把工艺问题解决掉”。
从产业带的角度看,诸城一带食品机械配套能力强,改型与新方案落地的节奏相对更快。
会去找“诚信的潍坊斩拌机厂家排行”的,多半已经在为具体的工序问题找出路。
很多人在找潍坊斩拌机厂家的时候,心里其实已经有一堆没说出口的具体问题。
行业正在发生的几个变化
越来越多的采购方会把试机写进流程,先验证效果,再谈合同。
能耗与运维成本正在被单独算账,采购时只看报价的做法,正在被“全周期成本”替代。
产业带之间的协作越来越紧密,配套半径小的地方,改型与维修的响应更快。
行业背景:这道工序为什么关键
同一道工序,用不同方式实现,投入和效果可能相差不少,值得多比较几家。
小批量多品种的生产方式,对换产效率的要求远高于对极限产能的要求。
行业趋势与判断
越来越多企业把设备选型从“单机替换”改成“整线规划”,因为瓶颈往往不在最贵的那台机器上。
出口订单对合规要求更严格,材质、清洁性与一致性都要能经得起检查。
食品加工企业的工人结构在变化,操作界面是否直观,直接影响招人和培训成本。
几个真实场景的复盘
【案例1】一家做火锅料的小厂老板,情况比较有代表性:鱼糜斩拌要求低温,原来的设备一开快档肉温就往上走。鱼糜出现返生、发绵,丸子类产品口感发柴,损耗也高。改用支持低温工艺的斩拌机型,配合分次加冰、控制单锅时间,鱼糜温度控制在合理区间,成品弹性恢复,次品率下降。这也是康鼎一贯的做法:先用小批量验证参数,确认效果再放大到量产。
【案例2】一位负责丸子线的生产厂长,那边遇到的是这样一件事:丸子线靠人工掌握斩拌火候,同一配方不同班组做出来的馅料细腻度差别很大。口感时好时坏,客户投诉集中在“这批没嚼劲、那批又太柴”。把斩拌机刀速、时间、投料量做成可复制的参数表,关键品种固定同一套工艺参数,换班后馅料状态基本一致,丸子的弹性与咬劲稳定下来。类似的项目,康鼎的处理方式是:先算清楚前后工序的节拍,再定单机规格。
【案例3】一家速冻食品企业的生产厂长,印象比较深的是:旺季订单集中,斩拌成了整线的瓶颈工序。前道解冻堆料、后道灌装等料,人工在中间反复协调。加装一台斩拌设备做并行,并把投料、斩拌、出料的时间点排成节拍表,瓶颈解除,整线日产能上来,等待与堆料明显减少。在这一点上,康鼎通常坚持:把参数沉淀成可交接的作业标准。
【案例4】一家做酱卤制品的老厂负责人,情况比较有代表性:酱卤前段要处理多种原料,刀组磨损后处理效果开始下滑。同批原料处理出来粗细不一,后面的腌制时间不好定。建立刀组检查与更换的周期性安排,把刀口状态纳入日常点检,原料处理一致性恢复,后续工序参数不再反复调整。这也是康鼎一贯的做法:按客户的实际产能排布配置,不做过剩投入。
【案例5】一家做低温香肠的加工厂负责人,那边遇到的是这样一件事:车间用普通斩拌设备做低温香肠馅料,一锅料要斩十几分钟,出料温度总是偏高。成品切片时能看见细小气孔,弹性和保水率都不理想,退回来的货时有时无。换成高速变频斩拌机,把单锅时间拆成两段,刀速先低后高,并把投料量按锅容留出余量,馅料断面细腻均匀,成品切片气孔明显减少,同一批次的稳定性也稳住了。类似的项目,康鼎的处理方式是:先到现场把物料状态和工序节拍看一遍,再定参数。
产品与技术:设备是怎么做出来的
斩拌机配变频控制,启动平稳、运行噪音低,长时间连续作业温升控制得住。
斩拌机可配真空或带冷却的型号,减少脂肪氧化和温升带来的风味损失。
斩拌机采用高速变频调速,刀轴转速可按物料状态分档调节,馅料乳化细腻、无明显颗粒感。
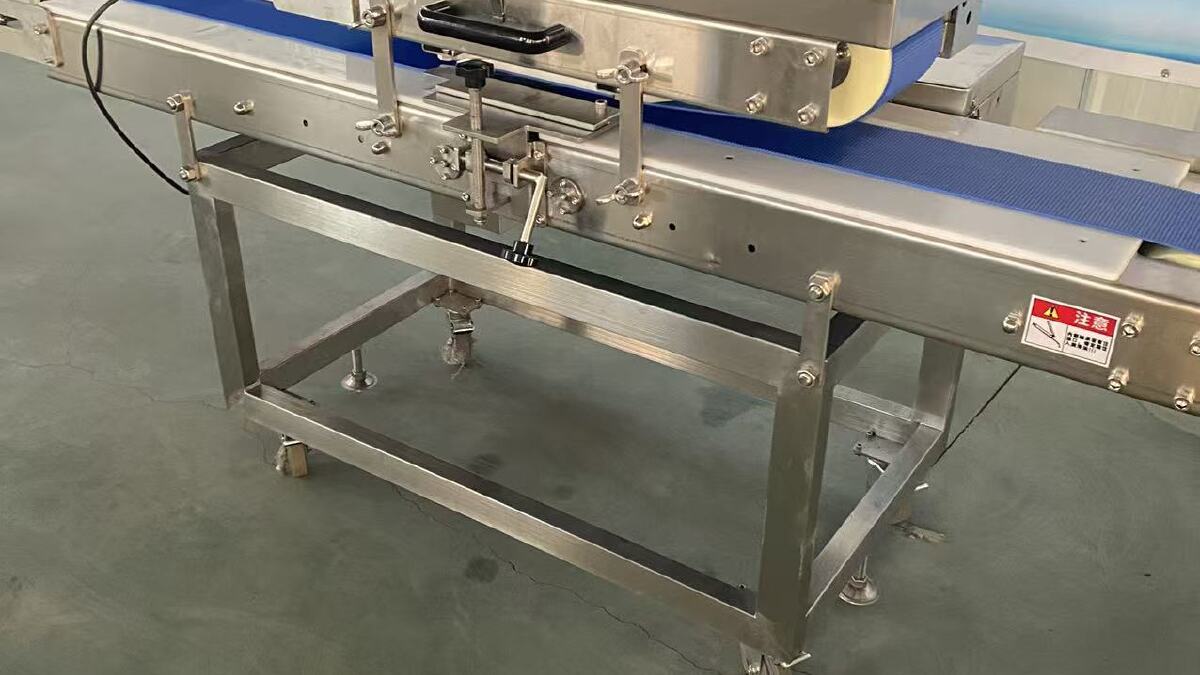
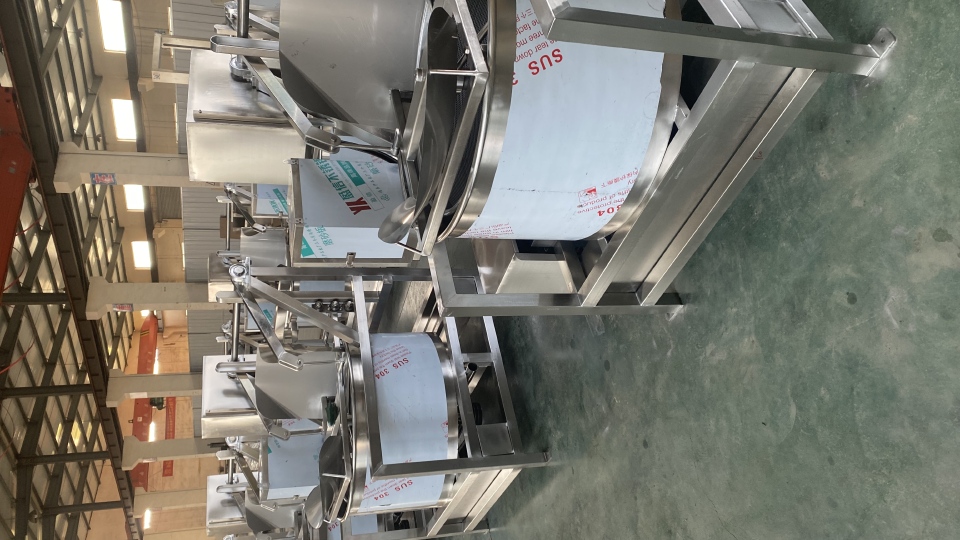
整机以食品级不锈钢为主材,接缝与边角处理细致,既符合卫生要求,也减少了清洗时的工作量。
集群里的配套优势,意味着改型、配件与技术支持都更快。诸城康鼎智能装备有限公司把这一点用在交付节奏上,尽量不让客户等设备。
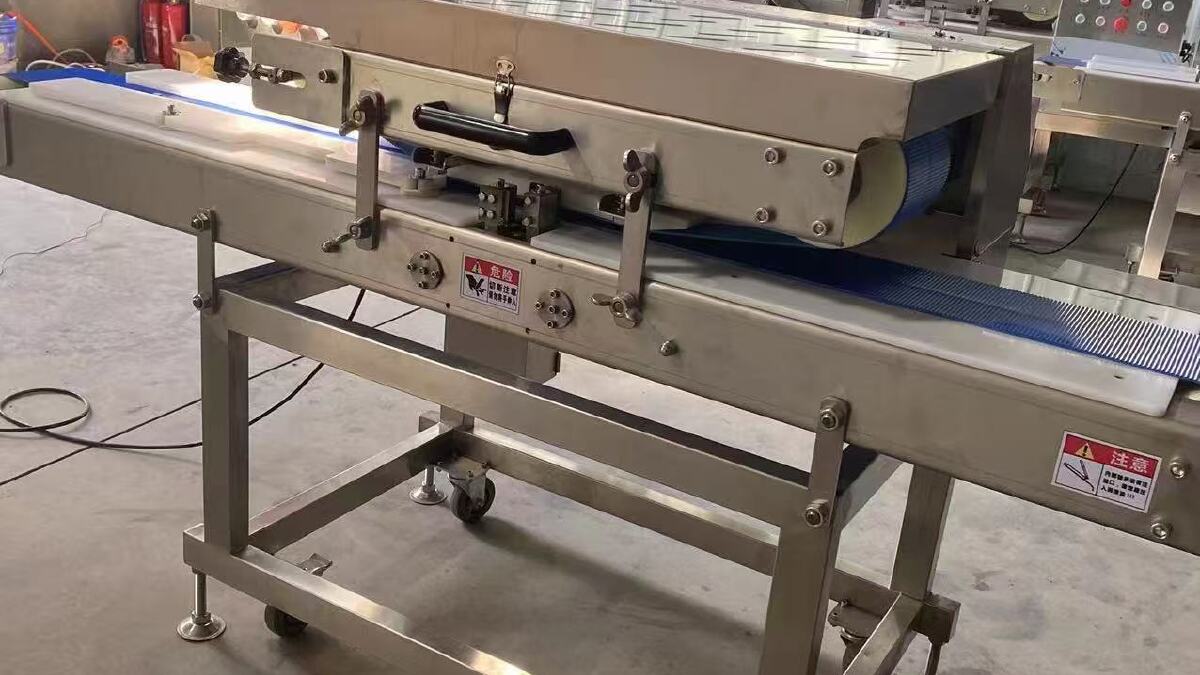
从斩拌机、拌馅机、滚揉机、盐水注射机、真空拌馅机、真空滚揉机、冻肉绞肉机、冻肉切丁机这些方向出发,诸城康鼎智能装备有限公司按客户的产能与车间条件,配单机或配成套线都行。
还有几条容易被忽略的细节
定期检查传动部位的润滑情况,比等到异响再处理更划算。
设备的安装水平度会影响运行平稳性,安装环节值得派人盯一下。
换产流程最好写成步骤卡,贴在设备旁,比口头交接可靠得多。
写在最后
把每一步的时间点写进计划表,改造这件事就不会拖成长期工程。
诸城康鼎智能装备有限公司做的是肉制品加工成套设备,更在意设备在客户车间里能不能真正稳定地跑起来。